


不锈钢储罐的早期失效,很少源于母材本身的均匀腐蚀。一台按304或316L规范选材、壁厚计算无误的储罐,仍可能在投用后一至三年内出现焊缝渗漏、点蚀穿孔或罐底开裂。问题通常不在“用了什么材料”,而在材料经过焊接、成型与表面处理后,其原有的耐蚀边界是否被完整保留。焊缝与表面完整性,是不锈钢储罐从设计图纸走向可靠服役之间最容易被低估的过渡地带。
不锈钢的耐蚀性依赖表面一层极薄但致密的富铬钝化膜,厚度仅1至5纳米,却能隔绝水汽与氯离子对基体的侵蚀。焊接的高温会烧穿这层膜,使热影响区出现碳化物析出和局部贫铬;打磨与切割则造成表层晶格紊乱和膜层残缺;焊渣、飞溅与铁屑残留形成游离铁污染,成为点蚀的优先萌生位置。未经处理的焊缝区域,其耐蚀能力与母材之间存在一道显著的落差。失效分析中常见的模式正是如此:裂纹起源于封头环焊缝附近,腐蚀坑密集分布于裂纹路径上,氯与硫在缺陷处富集,冷旋压成型诱发的形变马氏体与焊接残余应力叠加,最终在腐蚀介质协同下触发应力腐蚀开裂。
酸洗钝化因此不是表面修饰,而是恢复耐蚀边界的必需工序。酸洗以硝酸与氢氟酸的混合液溶解焊缝氧化皮、回火色和游离铁污染,将贫铬层与缺陷“病灶”一并剥离;钝化则以氧化性介质使新鲜金属表面重新富集铬元素,生成均匀致密的富铬氧化膜,将腐蚀速率降低至原始水平的万分之一量级。两步必须完整闭环:只酸洗不钝化,等于暴露了新鲜基体却未重建保护膜;仅打磨而不做酸洗钝化,则等同于让材料“裸奔服役”。验收环节的蓝点试验,检测的正是钝化膜完整性这一不可见的质量属性。
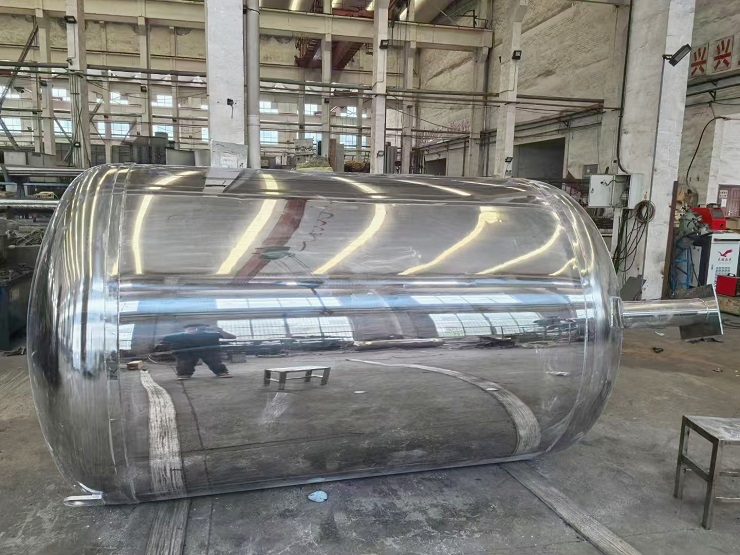
表面完整性的另一维度在卫生级场景中被推到更严苛的位置。食品与制药行业对产品接触面的粗糙度要求,本质上是为了消除微生物与残留物得以附着的微观“死角”。食品加工领域Ra≤0.8 μm已成为行业基准,制药行业GMP Annex 1同样以Ra≤0.8 μm为表面完好的量化门槛,无菌储罐的内表面镜面抛光则常做到Ra≤0.6 μm乃至0.28 μm。低Ra值带来的不仅是光滑外观,更是可清洁性与可灭菌性的工程保障:表面越平滑,CIP清洗液越能均匀覆盖并有效剥离残留,SIP灭菌的冷点控制也越可靠。结构设计必须与此配合——连接处避免死腿、罐体可完全排空、支路阀门采用无死角的T型结构,表面光洁度才有实际意义。
制造与试验环节还存在几条不可妥协的边界。不锈钢储罐水压试验用水的氯离子含量不得超过25 mg/L,冲洗水同样受此约束。这条限值的意义在于:如果试验介质本身成为氯离子的引入源,钝化膜在试验阶段就可能被局部击穿,后续的合格判定便失去可信度。同理,腐蚀裕量的取值也需谨慎:不锈钢在介质腐蚀速率极低时允许取零值,但前提是有可追溯的腐蚀数据支撑,而非以“不锈钢不腐蚀”的笼统假设替代工程判断。
焊缝与表面完整性的逻辑可以概括为一句话:母材的耐蚀等级是设计的起点,而制造过程中每一道破坏钝化膜的工序,都需要有一道对应的修复工序来闭环。酸洗钝化修复化学边界,抛光与结构设计守住卫生边界,氯离子限值与腐蚀裕量则划定试验和选材的验证边界。三者到位,不锈钢储罐的服役寿命才与选材时的预期相匹配;任一环节被省略,腐蚀便会从那条最薄弱的边界上率先开始。