


脱硫塔喷淋层的服役寿命,很少由均匀腐蚀决定。真正导致早期穿孔、焊缝开裂或支管根部破损的,往往是氯离子点蚀、焊接热影响区劣化与浆液沉积三者叠加形成的局部失效链。理解这条失效链的触发顺序,比单纯提高材料等级更具工程意义。
氯离子是这条失效链的化学起点。在pH值降至0.83、Cl⁻质量浓度约1 650 μg/g的酸性浆液条件下,316L不锈钢的腐蚀速率可达1.267 mm/a,而2205双相不锈钢在同一工况下低于0.001 mm/a。差距不在“耐腐蚀”这一笼统定性上,而在于钝化膜的局部破裂机制:氯离子穿透钝化膜薄弱处引发点蚀,点蚀坑一旦形成,坑内酸化自催化,穿孔便沿着纵深方向快速推进。316L的点蚀电位对温度和氯离子浓度高度敏感,当浆液氯离子浓度长期超过2万ppm,焊缝附近与热影响区的点蚀风险显著上升。2205依靠铁素体—奥氏体双相组织中的铬、钼、氮协同作用,将点蚀抗力提升到另一个量级,这也是其在氯离子浓度9 000至35 000 ppm的浆液中仍能保持良好耐蚀性的原因。
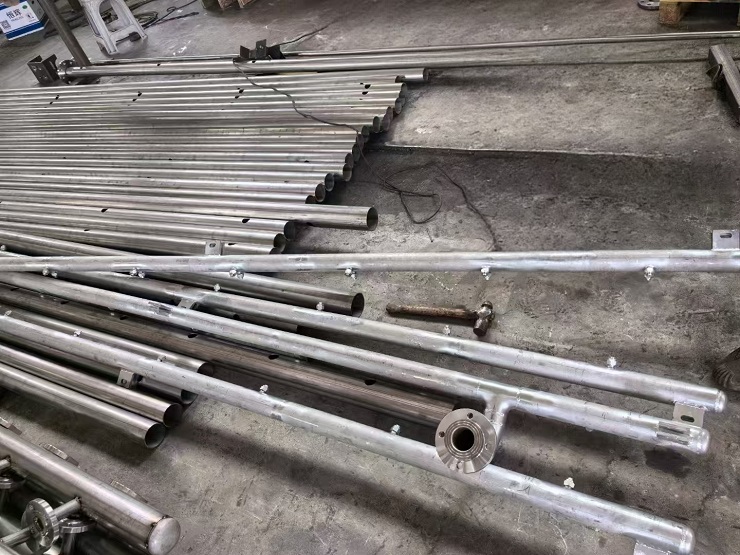
然而,材料升级并不能自动消解制造环节引入的薄弱点。焊接是喷淋层制造中腐蚀风险最集中的工序。焊缝熔合线附近在焊接热循环作用下可能出现铬的局部贫化,贫铬区的耐点蚀能力远低于母材,氯离子优先在此处萌生点蚀。焊接电流过大造成咬边或飞溅残留,过小则留下未熔合缺陷,两者都会成为缝隙腐蚀的起始位置。焊后酸洗钝化因此不是可有可无的表面修饰:它去除热影响区的氧化皮和游离铁污染,使贫铬层重新获得富铬钝化膜,点蚀临界电位可提高约1 000 mV。省略这一步,焊缝区域在含氯浆液中的服役寿命将大幅缩短。
运行中的浆液沉积则从物理侧加速失效。塔壁附着的石膏浆液沿壁面下流,在喷淋层支管根部与管壁交汇处积聚,形成持续湿润的沉积层。沉积物下方构成缝隙,氯离子在缝隙内浓缩,氧浓度差异驱动电偶腐蚀;与此同时,沉积物改变了局部流场,支管根部由均匀冲刷转为滞流与冲刷交替,保护性钝化膜难以维持。当喷嘴或支管出现堵塞,管内压力分布改变,堵塞点下游的浆液流速与含固量同步波动,冲刷腐蚀与沉积腐蚀在同一部位叠加,壁厚减薄速率远高于设计预期。
针对这条失效链,质控与运维需要在关键节点设置阻断措施。制造阶段应控制焊接线能量,环缝经X射线探伤、角焊缝经渗透检测,焊后酸洗钝化以恢复钝化膜的完整性。开孔采用数控加工,孔径偏差控制在0.1 mm以内,避免因喷淋不均造成局部沉积。运行阶段,每6个月停塔检查支管根部沉积与喷嘴堵塞状态,每12个月对主管和支管壁厚进行超声波抽检,重点关注焊缝附近与支管根部等失效高发位置。喷淋层的可靠性,终究取决于对“哪里最先坏、为什么坏”的判断是否足够具体。