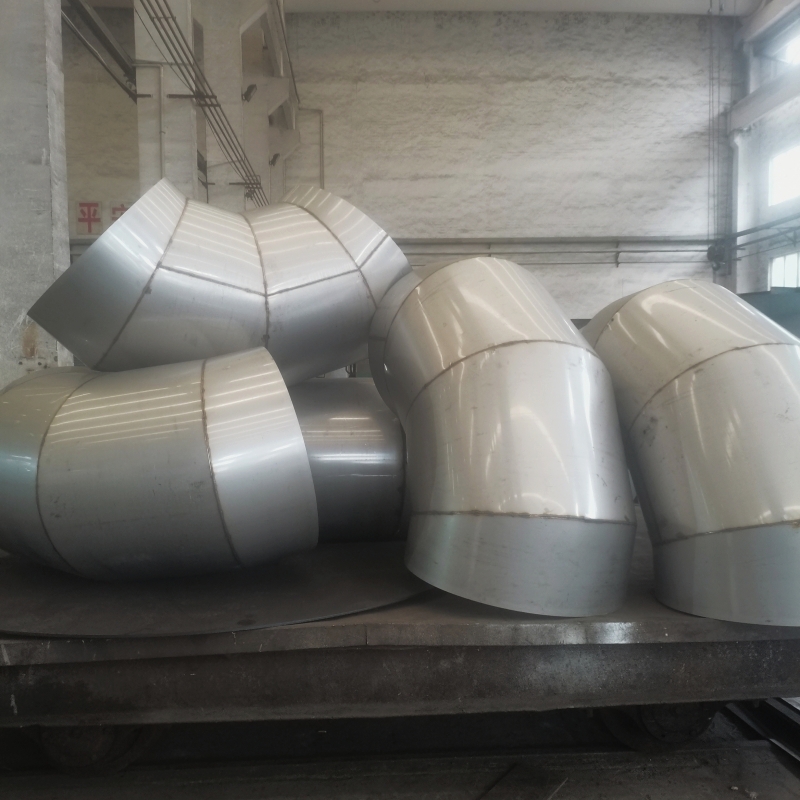



不锈钢虾米弯管道加工具有非标程度高、规格跨度大、单件与批量并存等特点,其生产组织不能简单套用标准管件模式。加工企业需在订单评审、工艺准备、首件确认、批次管理和包装交付等环节建立相应流程,才能在满足客户交期的同时保证产品一致性。
在应用适配方面,虾米弯的优势主要体现在对非标工况的响应能力。通风除尘和烟道系统通常口径较大、安装空间受限,标准冲压弯头难以覆盖全部角度和弯曲半径需求,虾米弯可通过调整分节数量和斜切角度实现适配。对于厚壁管道或低压输送管路,虾米弯的环焊缝数量较多,加工时应根据介质特性和使用压力确定焊缝等级和检测要求。若用于有洁净要求或耐腐蚀要求的场合,应重点控制内壁错边和焊缝余高,减少介质滞留和局部腐蚀风险。对于安装空间紧张的项目,加工前应与客户确认端口连接方式、法兰方位和角度基准,避免成品到现场后因方向偏差无法安装。
生产组织方面,订单评审是首要环节。技术人员应核对材质、口径、壁厚、弯曲角度、弯曲半径、分节数量、焊缝要求及表面处理方式,对来图来样项目应明确尺寸基准和验收标准。工艺文件应包含放样展开图、下料清单、组对顺序、焊接参数和检验要求,必要时制作首件样品供客户确认。首件确认通过后,方可进入批次生产。批次生产过程中应保持样板、夹具和焊接工艺的相对稳定,避免因人员或工装频繁更换造成尺寸波动。
质量控制应贯穿生产全过程。下料后检查坡口和切割面质量,组对后检查错边量和角度,焊接后检查焊缝外观和成品尺寸。对于多节虾米弯,应在组对阶段设置中间检查点,及时发现角度偏差并进行调整,避免焊后返工。检验记录应与产品标识对应,便于后续质量追溯。包装交付环节同样不可忽视。不锈钢表面易受划伤和污染,成品应使用软质材料隔离,端口加装保护罩,法兰面采取防磕碰措施。对于大口径虾米弯,应根据运输条件设计支撑和吊装点,防止运输变形。
综上所述,不锈钢虾米弯管道加工的应用适配依赖于前期技术沟通,生产组织则依赖于工艺文件、首件确认和过程检验的落实。加工企业只有将非标定制能力与规范化生产管理结合起来,才能稳定输出满足现场安装和使用要求的虾米弯产品。