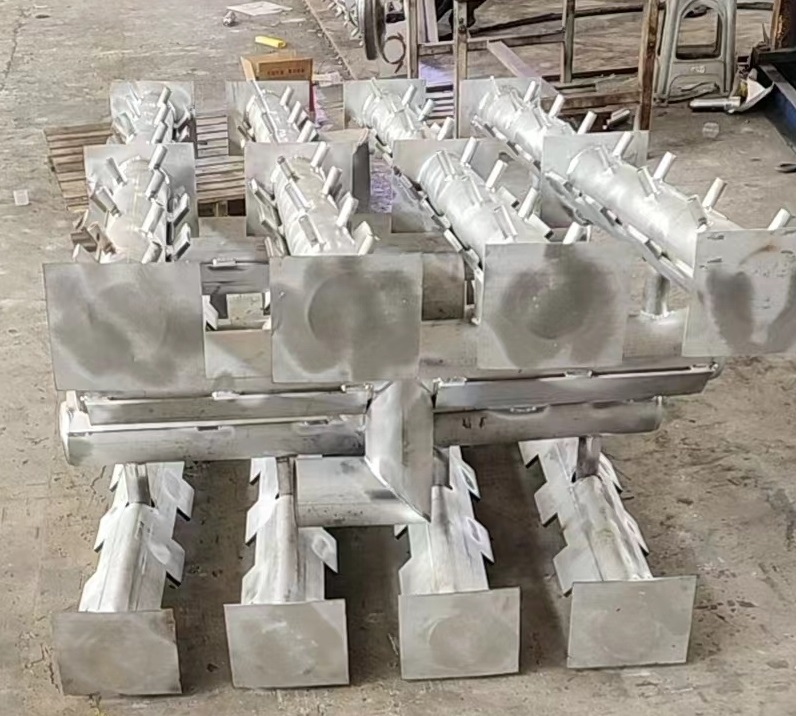



喷氨格栅的设计意图能否在烟道中如实兑现,取决于两个环节:制造是否精确,以及运行中能否抵御堵塞与磨损的持续侵蚀。不锈钢材料的引入解决了耐腐蚀与耐高温的底层问题,但也同时带来了加工层面的特殊约束——焊接变形、喷嘴孔径的一致性、整体框架的平整度,每一项偏差都可能被烟气的流动放大,最终表现为氨分布不均。
不锈钢焊接的变形控制是制造过程中的首要难点。喷氨格栅通常由母管、支管与数量可观的喷嘴焊接而成,焊缝密集且分布不对称,局部热输入的不均衡极易引起框架翘曲或支管位置偏移。一旦支管间距或喷嘴角度偏离设计值,射流在烟道中的实际落点便与流场模拟的预设出现系统性偏差。成熟的制造方案并不依赖单一措施,而是将工装固定、分段对称焊接、实时温度监控与焊后应力释放组合使用,通过控制热输入的时序与分布来约束变形量。在大型格栅的制造中,三维数字装配模拟也被用于在生产前验证焊接顺序与装配可行性,将可能引发变形的工序冲突提前暴露。这些工艺手段的共同指向,是让制造出的格栅在几何形态上尽量贴近设计模型,使流场优化的成果不被焊接变形所抵消。
制造精度所保障的均匀性,在运行阶段还要面对另一重考验:堵塞与磨损对喷嘴的渐进式改变。铵盐结晶是堵塞的首要诱因。当烟气温度落入硫酸氢铵的结晶区间,或氨气携带水分进入喷嘴,结晶物会逐步附着于喷孔内壁与出口,使有效流通面积缩小,该喷嘴对应的烟道区域随之出现氨浓度不足。粉尘磨损则以更隐蔽的方式改变喷嘴形态,长期冲刷可能扩大孔径或使喷射方向偏斜,破坏原本经过校准的射流轨迹。针对这两类问题,运行策略需要同时从源头与终端入手:维持烟气温度在铵盐结晶区间之上、控制氨气露点与杂质含量,是延缓堵塞的基础性措施;而周期性的压缩空气吹扫与分区流量监测,则构成了及时发现和干预堵塞的手段。在喷嘴选型上,适当放大孔径、采用耐磨耐蚀材质,是在“防堵”与“均匀性”之间做出的务实折中。
值得强调的是,喷氨格栅的耐久性并非孤立部件的寿命问题。氨分布一旦因堵塞或磨损而失衡,局部过量的氨将以氨逃逸的形式进入下游,在空气预热器冷端与硫氧化物结合生成硫酸氢铵,引发积灰与腐蚀,进而将影响从脱硝系统本身扩散至整个烟风系统的可用性。从这个意义上说,不锈钢喷氨格栅的制造精度与运行维护,共同构成了一道前置防线:制造环节守住几何一致性,运行环节守住流通稳定性,二者缺一不可。一个在图纸上经过精细流场优化的格栅,只有在焊接变形被有效约束、喷嘴在长期运行中保持通畅与形态稳定的前提下,才能真正以均匀的氨分布支撑起脱硝系统的效率与安全。